您好,欢迎来到砂型铸造与熔模铸造,到底该怎么选? 成都新同高复合器材有限公司官网!
 028-88353222 18030737333
 newtongo@126.com

您好,欢迎来到砂型铸造与熔模铸造,到底该怎么选? 成都新同高复合器材有限公司官网!
028-88353222 18030737333
newtongo@126.com
金属铸造工艺的选择,本质上是在成形能力、尺寸精度、表面质量、交期与成本结构之间做权衡。同一种材料与同一类零件,不同工艺路线带来的结果往往不只是“看起来差一点”,而是会直接影响后续机加工量、返工风险、装配稳定性以及项目总成本。
从工艺谱系来看,砂型铸造更偏向“快速成形与规模化制造”的路线;熔模铸造更偏向“精密成形与近净成形”的路线。以当前主流的树脂砂工艺为代表,砂型铸造在尺寸稳定性、表面质量与一致性方面持续演进,能够在不少工程场景中实现更平衡的综合表现;而熔模铸造通过失蜡与陶壳成形,通常能获得更高的尺寸精度、更细致的细节表现与更好的表面状态。两者的差异集中在成型媒介(砂型/陶壳)、工装投入与周期、以及最终铸件“需要再加工到什么程度”。
本文目标是把常见对比维度讲清楚:砂型铸造与熔模铸造分别适合怎样的灰铸铁件、球墨铸铁件定制需求;在成本与周期看似相互冲突时,哪些参数应优先考虑;以及如何用更工程化的方式完成工艺匹配。后续内容将围绕工艺原理、优势局限、关键对比与选型步骤展开,给出可落地的决策依据。
砂型铸造的核心优势在于“成形路径成熟、工装适配范围广、对定制的响应速度快”。在现代生产中,砂型不再局限于传统粘土体系,树脂砂工艺通过提升砂型强度与型腔稳定性,使得砂型铸造在尺寸一致性、表面质量与过程可控性方面持续接近工程可用的“精度区间”,同时仍保留了砂型工艺在成本与周期上的弹性。
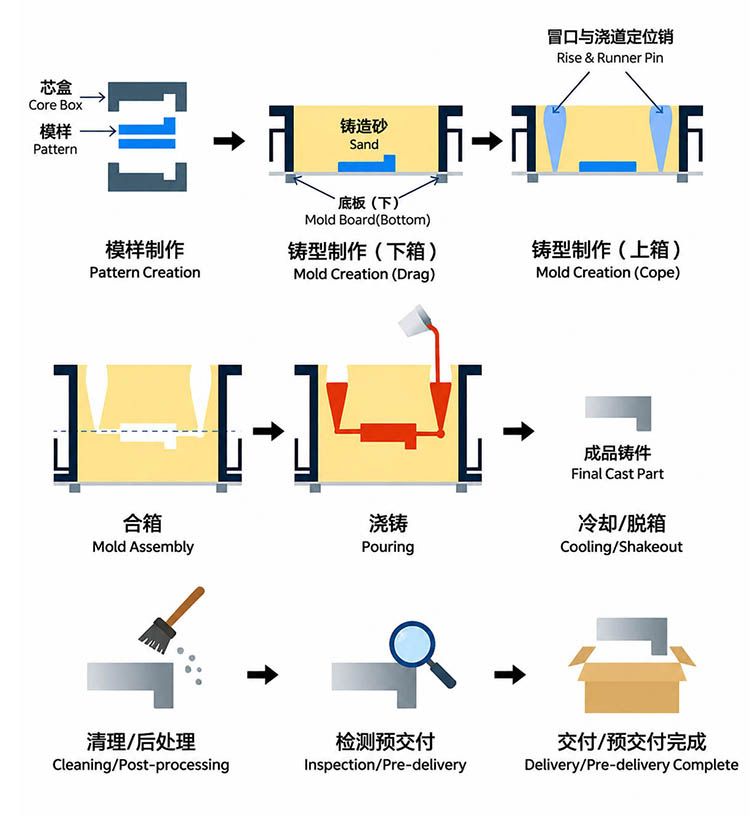
砂型铸造通常包括以下关键步骤:制模(以砂为主要成形介质)、合箱与浇注、凝固冷却、脱箱清理。模具型腔由型砂塑形得到金属液的“成形空间”,金属液在浇注后完成凝固,从而形成最终铸件外形。
传统粘土砂工艺在某些场景中成本低、工艺成熟,但在型腔强度、可重复性和表面质量稳定性方面容易受到砂型性能波动影响。树脂砂工艺的引入,使型砂在制型阶段具备更好的型腔强度与形状保持能力,从而提升浇注过程中的稳定性,减少因砂型变形或塌陷导致的缺陷风险,并对铸件表面状态形成更友好的支撑。
树脂砂工艺的特点可概括为:
· 精度与一致性:型砂强度更高,型腔细节更易保持,尺寸偏差的波动通常更可控
· 表面质量:表面往往更平整、缺陷风险更低,后续清理或打磨工作量可相应减少(相较于更“粗粝”的砂型体系)
· 环保与过程管理:在粉尘管理、配方稳定性与工艺控制方面更利于现代化车间的标准化运行(具体仍取决于配套除尘与现场管理体系)
砂型铸造一般采用一次成形、重复使用有限或按工艺体系重复使用的模具策略。与需要高昂前期投入的精密工装相比,砂型铸造的模具成本更容易在项目初期就落地,尤其适合以下类型需求:
· 定制化程度较高的零件
· 交付周期敏感、希望尽快验证结构可铸性
· 需要兼顾多规格迭代的小批量或变品生产
砂型工艺的周期优势往往体现在“可制造性快启动”和“现场节拍可调整”。树脂砂体系进一步增强了砂型稳定性,使过程波动降低,减少返工与停线风险,从而提升整体生产效率。在实际项目中,这种弹性常见于:
· 原型到试产的快速切换
· 生产批量增长时的节拍扩展
· 不同铸件之间的快速换线与工装适配
砂型铸造的成形介质决定了其在“细节精度”和“表面细致度”方面相对更受限。型腔在浇注、热冲刷与冷却收缩过程中,会产生一定程度的公差与表面纹理差异。因此在选型阶段通常需要关注:
· 尺寸公差能否通过工艺补偿与后续加工满足要求
· 表面纹理是否影响密封、配合或耐磨性能
· 是否需要额外的打磨、去除毛刺或局部加工
当铸件具有复杂薄壁、深腔、倒扣/复杂内腔或对流道细节要求极高时,砂型铸造需要更严格的分型、冒口与浇注方案设计,否则易出现充型不良、夹砂、气孔或局部冷隔风险。复杂结构并非不能做,但通常意味着:
· 工艺方案开发成本上升
· 铸造风险管理要求更高
· 后续加工余量可能需要增加
砂型铸造的铸件往往需要通过机加工实现最终配合精度,部分表面状态也需要清理与整形。对灰铸铁件与球墨铸铁件而言,这类“先成形、再加工到位”的路线在工程上是成熟的,但会影响项目的总成本结构:铸造端的优势能否覆盖加工端的工作量,取决于图纸公差等级与目标表面状态。
熔模铸造以“失蜡成形 + 陶壳包覆”为核心路线,适合将复杂形面做成更接近最终零件状态的铸件,从而在需要高尺寸一致性、细节表现与表面状态的项目中体现价值。 在灰铸铁与球墨铸铁的定制场景里,熔模工艺尤其常用于薄壁、复杂内腔、关键配合部位等对成形能力要求更高的结构。
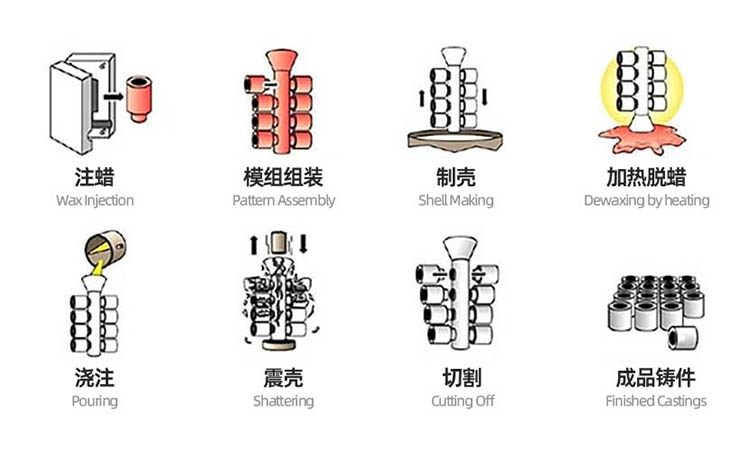
熔模铸造通常遵循如下思路:将蜡模(或可焊蜡件)形成待铸形状,外部用耐火材料逐步包覆成“壳型”,随后去除蜡模并灌注金属。金属凝固后拆壳,得到与蜡模形状高度对应的铸件。
工艺链条的关键点在于:陶壳对细节的复制能力、壳型强度与耐热性,以及从脱蜡到浇注之间的尺寸稳定控制。上述环节共同决定最终的尺寸精度与表面质量。
熔模铸造中,精度并非只由“最终浇注”决定,而是前端成形与壳型制备的结果。具体而言:
· 蜡模制作:蜡模形状的细节与表面状态直接影响壳型的成形结果;蜡模的连接方式(浇注系统、流道布置)也会影响充型与缩孔风险。
· 壳型制备(多层陶壳):通过多次涂覆耐火材料与固化,逐层建立壳型厚度与强度,以承受浇注时的热冲击与金属流动压力。
· 焙烧/脱蜡与灌注:去除蜡模后形成空腔,随后灌注熔融金属,冷却凝固形成铸件。
在实际项目里,壳型制备的均匀性与工艺参数稳定性,常常是决定“是否稳定达到目标公差区间”的关键因素。
熔模铸造的核心竞争力之一是更高的尺寸可控性与更好的表面状态。由于陶壳能够更细致地复制蜡模微观形貌,铸件在“近净成形”方面通常更有优势。
对装配类零件或关键功能面而言,表面质量与尺寸精度直接影响:
· 关键配合的装配一致性
· 返修率与后续加工偏差
· 密封/涂覆等工序的稳定性
熔模铸造通常适合实现更精细的几何形态,尤其在薄壁、复杂曲面、精细细节等方面更容易形成铸造成形优势。这类优势在泵阀、精密连接件、带复杂内腔结构的工程部件中更常见。
熔模铸造的“近净成形”往往意味着:
· 需要的机加工量更可控
· 对某些表面状态可减少打磨或精加工步骤
· 总成本更可能向“综合成本”倾斜,而不是单看铸造端单价
当然,最终是否“减少加工”,仍取决于图纸公差等级、加工基准策略以及装配要求;熔模工艺带来的收益通常体现在关键面和结构细节上。
熔模铸造通常需要更系统的工装与前期准备。前端投入相对更高,且从工艺准备到稳定量产一般需要更长的周期;在低批量或需求频繁变更的项目中,这部分成本与周期会更容易被放大(尤其当铸件最终仍需较多加工时)。
熔模铸造在实际应用上通常存在重量与尺寸的工程边界,壳型强度、浇注热管理与稳定性都会影响可制造上限。超出边界时,砂型体系通常更具可实现性与成本优势(尤其是需要大型结构件时)。
熔模铸造可覆盖多种金属材料体系,但工艺窗口相对更“精细化”:壳型结构、合金浇注性能、脱蜡焙烧和热冲击管理等因素都会影响最终缺陷风险控制。这意味着工艺方案开发与生产节拍管理对稳定交付更关键。
砂型铸造与熔模铸造的差异,往往不在“是否能铸出来”,而在成本结构、精度实现路径、表面与后加工工作量、以及交付节拍。可以用一句话概括:
· 砂型铸造更擅长用较快的工艺准备与更强的成形适应性,覆盖更广的零件体量与项目阶段;
· 熔模铸造更擅长在结构细节与表面状态上提供更高的成形表现,进而减少部分后续加工。
下面从工程决策最关心的维度做对比。
成本并不是“单一环节的价格”,而是“全生命周期的综合成本”。常见差异点如下:
(1)模具/工装投入
o 砂型铸造通常更容易在较短周期内完成工艺启动,前期投入相对更“弹性”,对变更频繁的定制项目更友好。
o 熔模铸造在制备蜡模与壳型体系等前端准备上往往更“工艺链条化”,前期投入更高,适合需求稳定、批量或关键精度要求明确的项目。
(2)后期加工与返工成本
o 熔模铸造常见优势是更好的尺寸精度与表面状态,从而可能降低加工余量或精加工工作量。
o 砂型铸造在综合成本上仍具竞争力,尤其在“铸造端提供可加工基准”的场景:通过合理的冒口/浇注/余量设计与后续机加工方案匹配,把成本优势落实到总成本而非铸造单价。
现实建议:若目标零件的关键面数量有限、且加工基准可以通过工艺控制稳定实现,砂型(树脂砂体系)往往更容易做出“可控的综合成本”。
精度与表面质量通常是熔模铸造最常被提及的优势:
· 熔模铸造更易获得更细致的细节复制能力,最终表面状态与公差水平通常更占优势。
· 砂型铸造在精度上也在持续提升,但更依赖工艺参数控制与结构设计策略;当图纸要求更严格时,可能需要增加加工余量或进行更充分的后续整形以保证装配。
为了把“精度”落到可操作层面,选型时建议按图纸将要求拆成两类:
1. 关键配合面(装配公差、密封面、耐磨/止口部位)
2. 非关键外观/承载面(对公差与表面要求相对宽松的区域)
当关键面占比不高时,砂型铸造通过“局部精加工 + 工艺控制”的组合策略,往往能在满足性能的同时保持更好的成本与交期优势。
这一部分决定了铸造工艺是否“好做、做得稳、做得经济”。
(1)铸件重量与尺寸适应性
砂型铸造通常在铸件重量与尺寸范围上更具优势与可扩展空间;熔模铸造在工程上通常更偏向中小尺寸与细节导向的零件类别。
对灰铸铁件与球墨铸铁件定制而言,当零件体量较大、结构厚大或需要更强的成形适应性时,砂型路线更容易形成规模化的经济性。
(2)材料与结构复杂度
熔模铸造在薄壁复杂结构上往往表现更突出;砂型铸造同样可以做复杂结构,但需要更严密的浇注方案与冒口/排气设计来控制缺陷风险。
交期与响应速度通常是采购与项目管理最直接的影响因素。
(1)小批量、变更频繁的项目
砂型铸造启动快、工艺调整路径更灵活,适合样件验证、迭代优化与快速交付。
树脂砂工艺在型砂强度与型腔稳定性方面更利于过程一致性,从而减少“因型腔状态差异导致的波动”,让交期更可预测。
(2)稳定批量、精度/外观要求高
熔模铸造在一旦工艺成熟后,能够把精度与表面状态优势稳定地“批量放大”,适合需求相对固定、关键零件对一致性要求高的场景。
对比维度
砂型铸造(树脂砂)常见表现
熔模铸造常见表现
成本结构
前期更易启动;综合成本可控
前期工艺准备成本更高;可能降低后加工成本
精度与表面
依赖工艺控制与加工策略,适合“关键面加工”路径
通常精度与表面更优,近净成形更突出
尺寸与重量
更适配大尺寸/重型零件与更宽体量范围
更偏向中小尺寸、细节导向
周期与灵活性
适合定制迭代与小批量响应
工艺链条成熟后利于稳定一致性批量
选型并不是在“砂型 vs 熔模”之间做二选一,而是把图纸要求拆成可度量的目标:尺寸公差、表面状态、结构复杂度、铸件重量/尺寸、批量与交期,再反推工艺路线是否具备经济性与可控性。多数情况下,砂型铸造更擅长覆盖更宽的零件范围与项目阶段,而熔模铸造在精细细节与近净成形方面优势更集中。
(1)铸件设计要求:复杂性、精度与表面
· 关键配合面占比高(装配基准面、密封面、止口等):熔模铸造更容易通过近净成形降低后续修形压力;砂型铸造则更适合用“局部加工策略”把精度落到关键面上。
· 外观或功能面细节要求极高(细薄壁、复杂曲面、精细纹理):熔模铸造的成形复制能力通常更占优;砂型树脂体系也能提升一致性,但对最细微细节的经济实现仍需结合浇注与排气方案评估。
· 尺寸精度目标较紧:需要关注“工艺能做”和“加工能否补齐”的边界,避免把全部精度责任压到铸造端。
(2)生产批量与成本预算:前期投入 vs 单件综合成本
· 熔模铸造通常伴随更高的前端准备(蜡模/壳型体系等),更适合需求相对清晰、批量稳定或零件价值足以覆盖投入的项目。
· 砂型铸造在工艺启动与变更响应方面更灵活,尤其当批量尚处验证阶段时,总体成本更容易保持可控。
(3)交货周期与市场节拍:快速响应与工艺稳定
· 交期紧、需要迭代优化:砂型(树脂砂)通常更便于快速调整铸造方案与工艺参数,把节拍优势转化为项目交付确定性。
· 需要长期稳定一致性:熔模铸造一旦工艺窗口成熟,精度与表面状态的稳定性更容易在批量生产中体现。
实操建议:把图纸要求按“关键面/一般面”分层,并把机加工余量、检测基准、表面去除策略写入工艺讨论范围,才能真正比较“综合成本”而非“单价”。
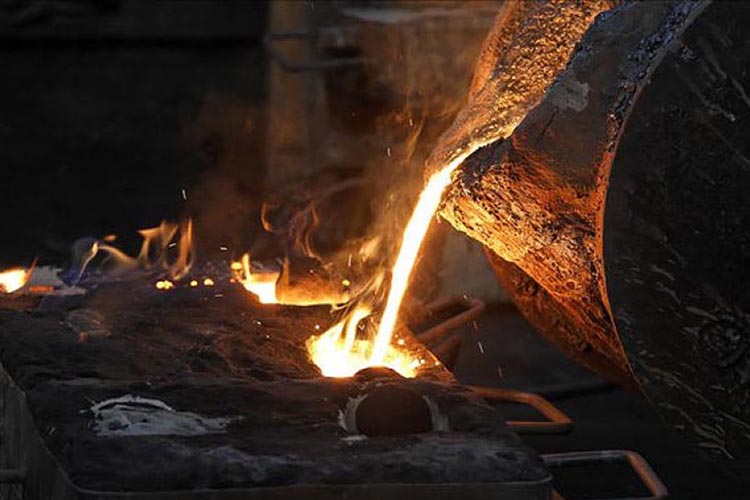
(1)大型通用件:砂型铸造的优势更容易兑现
· 适用场景:灰铸铁件/球墨铸铁件的阀体、壳体、底座、支架类零件,常见特点是铸件体积相对较大、结构厚度有一定范围、关键配合面通过机加工实现最终装配精度。
· 选型逻辑:砂型树脂工艺在型腔强度与一致性方面更稳定,有利于减少浇注过程中的波动;同时大件在熔模铸造的重量/尺寸工程边界上更容易带来成本与风险上升,因此综合性价比更集中。
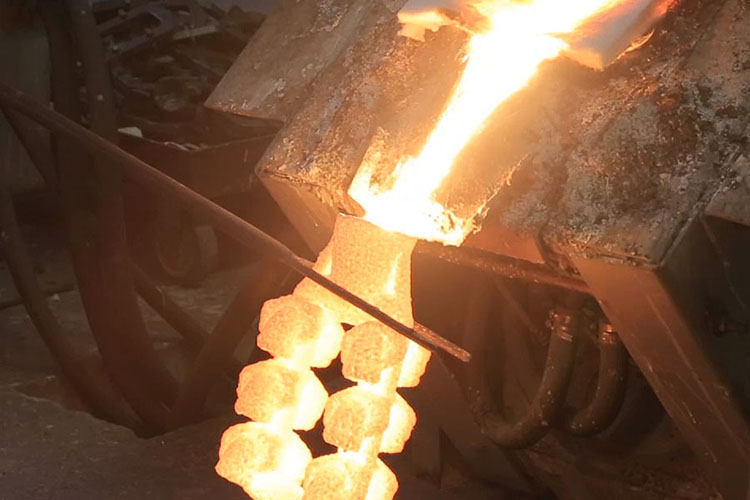
(2)精密复杂件:熔模铸造的价值更集中
· 适用场景:带复杂细节的精密连接部件、薄壁结构、对表面与尺寸一致性要求更高的功能件。
· 选型逻辑:熔模铸造通过失蜡成形与陶壳复制能力,使细节与表面状态更容易达到近净成形目标,从而在关键配合面处减少加工与返修概率。
· 关键点:若铸件仍需要大量加工到同一基准状态,熔模的优势可能被“加工补齐”抵消,因此需结合图纸公差分级判断。
树脂砂工艺属于砂型铸造体系的升级方向,其现实价值往往体现在“过程稳定性与一致性”,从而让砂型方案更容易达到工程目标,而不仅是停留在“能做出来”。
成本与精度的平衡更容易落地
通过树脂体系提升砂型强度与型腔保持能力,能更好支撑细节成形,并减少因型腔状态波动带来的离散问题;在项目上更利于把精度成本控制在“可预测”的范围内。
适用范围拓展:让复杂结构也有更现实的经济性
在保证浇注系统、冒口与排气方案匹配的前提下,树脂砂更适合把复杂结构的风险从“不可控”拉回“可管理”。当关键面通过后续加工完成装配精度时,砂型路线在交期与总成本上通常更具竞争力。
· 尺寸/表面要求更极致 + 关键面占比高:熔模铸造更可能以近净成形兑现价值。
· 零件体积较大、项目迭代快、希望综合成本可控:砂型(树脂砂)更容易在全生命周期里取得平衡。
砂型铸造与熔模铸造并不存在绝对的“更好”,它们分别在不同约束条件下展现各自优势。概括来说,砂型铸造更强调成形适应性与工艺启动、调整速度;熔模铸造则更强调近净成形、尺寸精度与表面细节表现。在树脂砂体系下,砂型工艺的过程一致性和型腔保持能力进一步提升,使其在许多灰铸铁件与球墨铸铁件的定制项目中更容易实现可控的综合成本与稳定交付节拍。
砂型铸造,尤其是树脂砂工艺,通常具有工艺准备更快、生产节拍更灵活的特点,能够较好适配需求变化和阶段性验证;对于中大型、结构相对复杂但关键配合面可通过后续加工兑现的零件,其综合经济性往往更突出。熔模铸造则在尺寸一致性、表面状态和细节成形方面更具优势,对薄壁结构、精细特征以及近净成形目标更加友好,能够在部分项目中减少后续加工量。
在工程选择上,更稳妥的路径是把“精度”和“成本”分开评估。精度方面,需要明确关键配合面数量、目标公差等级、是否存在装配基准要求,以及后续机加工能否稳定兑现;成本方面,不应只比较铸造单价,而应比较“铸造、余量与修整、返工风险、检测”构成的综合成本结构,前端投入与后端节拍往往共同决定总成本;交期方面,若项目处于迭代阶段或交付节奏紧张,工艺启动与变更效率会显著影响最终结果。当这些约束条件与工艺能力相匹配时,树脂砂在可制造性和一致性方面的优势更容易转化为实际交付价值;而当关键细节与表面精度成为主导目标时,熔模铸造则更能体现其价值。
面向定制化与高可靠交付趋势,灰铸铁件和球墨铸铁件的工艺选择越来越强调过程可控与量产可复现。树脂砂工艺的意义在于,通过型砂体系和过程控制提升型腔保持能力与一致性,使砂型工艺更接近工程对稳定性的要求;同时在满足铸造成形的前提下,为后续加工提供更稳定的起点,从而让综合成本更易于预测。因此,在多数“关键面可加工、结构体量有一定规模、交期需要确定性”的定制铸造项目中,树脂砂路线往往更符合现实交付要求。
上一篇:已经没有了
下一篇:铸钢与球墨铸铁有什么区别?
