您好,欢迎来到铸钢与球墨铸铁有什么区别? 成都新同高复合器材有限公司官网!
 028-88353222 18030737333
 newtongo@126.com

您好,欢迎来到铸钢与球墨铸铁有什么区别? 成都新同高复合器材有限公司官网!
028-88353222 18030737333
newtongo@126.com
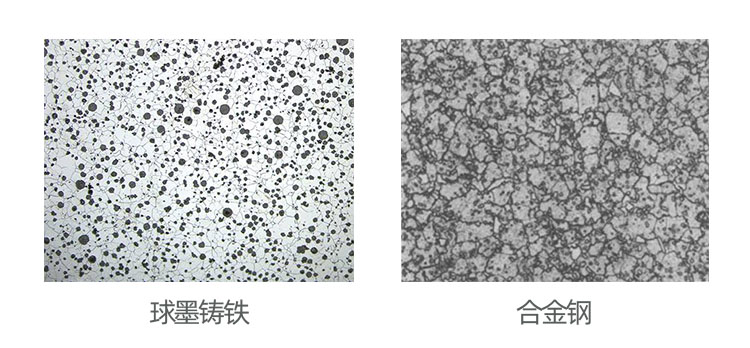
铸钢与球墨铸铁的主要区别,在于化学成分和显微组织。 球墨铸铁含有分布在金属基体中的球状石墨,而常规铸钢通常不含游离石墨。这种差异影响了两种材料的强度、韧性、铸造性能、加工表现与制造成本。
对于许多工业机械零件,球墨铸铁能够兼顾所需强度、复杂结构成形能力和良好的加工性能,因此往往是具有综合成本优势的选择。对于严苛冲击、结构焊接或特殊温度工况,适当牌号的铸钢则可能更合适。
因此,选材的关键并不是判断哪种材料“绝对更好”,而是确定:哪种材料能够以合理的总成本,可靠地满足零件图纸和实际工况要求?
本文主要比较常规球墨铸铁与常用碳素铸钢、低合金铸钢。不锈铸钢、耐热铸钢和等温淬火球墨铸铁(ADI)具有各自的特殊性能,不能直接套用普通牌号的比较结论。
比较项目
球墨铸铁
铸钢
显微组织
球状石墨分布于金属基体中
常规牌号通常无游离石墨,组织由成分及热处理决定
强度
常用牌号可满足广泛的机械承载要求
性能范围广,高强度合金牌号选择丰富
延性与冲击韧性
受牌号、基体组织、温度及铸造质量影响
相近强度下,适当牌号通常具有韧性优势
铸造性能
通常有利于复杂形状和近净成形
通常需要更高的浇注温度和更充分的补缩
切削加工
常规牌号通常具有良好加工性
随牌号、硬度及热处理状态变化
减振性能
通常优于钢
通常低于球墨铸铁
焊接性能
需要专门工艺,不宜默认适合结构焊接
适当牌号更适合焊接,但仍需工艺控制
密度
通常较低
通常较高
制造经济性
满足工况时,通常具有综合成本优势
熔炼、补缩、热处理和加工可能增加成本
典型选材方向
兼顾承载、复杂形状和经济性的机械零件
对韧性、焊接或特殊服役性能要求较高的零件
以上为一般趋势,不能替代对具体牌号、壁厚、供货状态和服役条件的评估。
球墨铸铁的英文名称包括 Ductile Iron、Nodular Iron 和 Spheroidal Graphite Iron。
通过适当的球化和孕育处理,石墨主要以球状形式分布在金属基体中。与灰铸铁中的片状石墨相比,球状石墨造成的应力集中较小,使球墨铸铁通常具有更好的延性和韧性。
除了石墨形态,基体组织也会影响球墨铸铁的性能:
· 铁素体基体: 通常有利于延性、韧性和加工性。
· 珠光体基体: 通常有利于强度、硬度及部分耐磨性能。
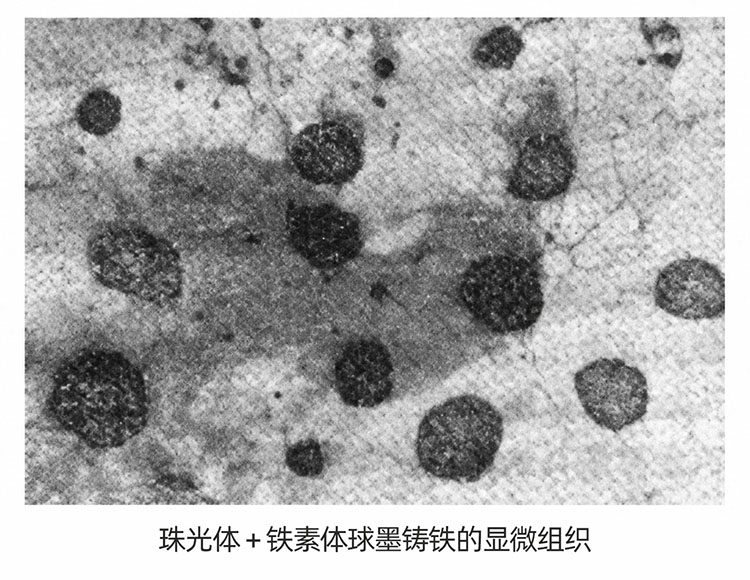
因此,球墨铸铁虽然属于铸铁,但不能简单用灰铸铁的脆性来代表。它可以用于许多具有承载要求的机械零件,而不仅是外壳或非受力部件。
铸钢不是单一材料牌号,而是通过铸造工艺成形的一类钢材,包括碳素铸钢、低合金铸钢和特殊合金铸钢。
通过调整化学成分和热处理工艺,铸钢可以获得不同的强度、韧性、耐磨性或耐热性能。
需要注意的是,铸钢、锻钢和轧制钢材不能不加区分地直接比较。即使化学成分接近,其制造过程、组织特征、缺陷控制和验收要求也可能不同。
常规球墨铸铁的碳含量通常约为3%–4%,常见碳素铸钢的碳含量则通常低得多。这些是典型范围,并非所有牌号统一适用的标准限值。
含碳量有助于理解材料差异,但不能单独决定零件性能。石墨形态、基体组织、合金元素、热处理和铸造缺陷控制同样重要。
对于采购商而言,材料成分合格只是质量控制的一部分,不能代替力学性能、尺寸和内部质量等方面的检验。
“铸钢一定比球墨铸铁强”并不准确。
某些球墨铸铁牌号可以达到与常用碳素铸钢相近的抗拉强度,同时具有较高的最低屈服强度要求。
为方便不同市场的采购商理解,下面分别列出中国GB/T、美国ASTM及欧洲EN标准中的代表性牌号。
球墨铸铁与铸钢代表性牌号性能比较——非完全等效牌号表
|
标准体系 |
材料 |
标准 |
代表性牌号 |
抗拉强度 Rm(MPa) |
最低屈服强度或规定塑性延伸强度(MPa) |
最低断后伸长率 |
|
中国 GB/T |
球墨铸铁 |
GB/T 1348 |
QT450-10 |
≥450 |
310 |
10% |
|
中国 GB/T |
碳素铸钢 |
GB/T 11352 |
ZG230-450 |
≥450 |
230 |
22% |
|
美国 ASTM |
球墨铸铁 |
ASTM A536 |
65-45-12 |
≥448(65 ksi) |
310(45 ksi) |
12% |
|
美国 ASTM |
碳素铸钢 |
ASTM A27/A27M |
65-35 |
≥448(65 ksi) |
241(35 ksi) |
24% |
|
欧洲 EN |
球墨铸铁 |
EN 1563 |
EN-GJS-450-10 |
≥450 |
310 |
10% |
|
欧洲 EN |
铸钢 |
EN 10293 |
GE240 |
450–600 |
240 |
22% |
表格说明:
· 上述为代表性牌号在相应试样和供货条件下的规定指标示例,不是本厂产品的实测结果(本厂产品均是按照优于标准的规格来铸造),也不代表所有壁厚均适用。
· EN-GJS-450-10所列数据对应相关壁厚不超过30 mm的常见规定条件;GE240所列数据对应正火状态。具体适用范围应以项目采用的标准文本为准。
· ASTM栏的MPa为ksi近似换算值,不替代标准中独立规定的SI数值。
· 不同标准的试块、取样位置、试样尺寸及热处理要求可能不同,伸长率也不能脱离试样条件直接作严格定量比较。
· 这些牌号用于展示性能特点,不代表彼此完全等同。订单应明确标准版本、牌号和验收条件。
从这些代表性牌号可以看出,在抗拉强度处于相近水平时,所列球墨铸铁牌号具有较高的最低屈服强度要求,而所列铸钢牌号具有较高的最低伸长率要求。
对于设计而言:
· 抗拉强度反映材料在拉伸试验中承受最大应力的能力。
· 屈服强度与避免永久变形有关。
· 断后伸长率反映规定拉伸试验条件下的塑性变形能力。
因此,对于需要控制永久变形,同时兼顾复杂结构和加工成本的机械零件,球墨铸铁值得优先评估。但这并不意味着它强于所有铸钢,更不意味着伸长率可以代替冲击韧性指标。
对于冲击载荷明显、要求较高断裂韧性或必须满足低温冲击指标的零件,适当牌号的铸钢通常更有优势。
不过,这并不意味着球墨铸铁不能承受冲击。其表现取决于基体组织、石墨球化质量、缺陷水平、壁厚和使用温度。
低温选材尤其需要避免笼统结论。不能为所有球墨铸铁设定同一个安全温度下限,也不能假定所有铸钢都适合低温环境。
正确做法是确认:
· 最低工作温度;
· 指定温度下的冲击性能要求;
· 试样尺寸和缺口形式;
· 取样位置及验收规则。
还应区分两个容易混淆的概念:减振性能不等于冲击韧性。 材料能够有效衰减振动,并不意味着它在突然冲击下也一定更难发生断裂。
球墨铸铁可以用于承受循环载荷的机械零件,但疲劳寿命不能仅根据抗拉强度推算。
缩松、夹杂、表面粗糙度、圆角设计、应力集中和实际载荷谱,都会影响疲劳表现。合理的结构设计与稳定的铸造质量,同材料牌号一样重要。
刚度也需要单独核实。球墨铸铁的弹性模量通常低于钢,因此在相同结构和载荷下,变形量可能更大。
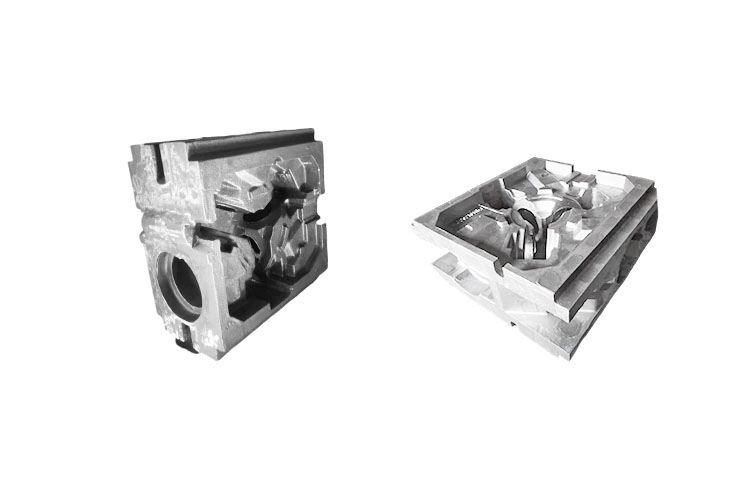
对于带有内腔、加强筋、安装凸台或复杂外形的零件,球墨铸铁通常具有良好的成形适应性。
合理利用铸造设计,可以将多个功能结构集成在一个零件中,减少装配接口,并降低部分后续加工需求。
例如,机械壳体、轴承座和农机支架不仅需要承载,还可能包含多个安装面、孔位和局部加强结构。此时,球墨铸铁的优势不只是材料价格,而是能够将所需性能与制造可行性结合起来。
铸钢同样能够生产复杂零件。最终制造难度仍取决于零件尺寸、最小壁厚、结构过渡、铸造方法和工艺能力。
相比常规铸钢,球墨铸铁通常具有较低的熔炼和浇注温度需求,有机会降低熔炼环节的能耗及耐火材料负担。
在凝固过程中,球墨铸铁的石墨化膨胀还可以补偿部分收缩。在合理的浇冒口设计和稳定的工艺条件下,这有助于改善补缩效果及工艺出品率。
工艺出品率提高,意味着同样的浇注金属重量下,可能获得更多有效铸件重量,从而影响单件制造成本。
不过,球墨铸铁并不是“零收缩”材料。球化、孕育、浇注温度、铸型刚度和局部热节控制不当,仍然可能产生缩孔或缩松。制造优势必须建立在可靠的工艺控制之上。
很多OEM铸件最终需要车削、钻孔、铣削或镗孔。因此,毛坯价格只是采购成本的一部分。
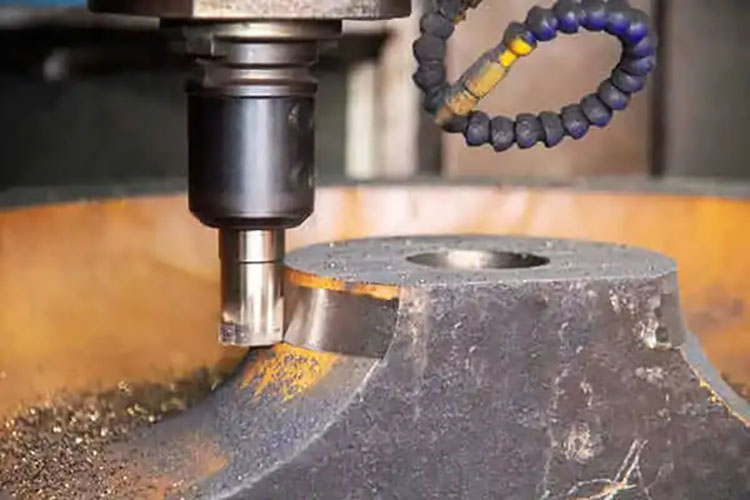
常规球墨铸铁中的石墨有利于断屑,并可能在合适的加工条件下改善切削表现。对于具有多个加工面和孔位的零件,这种特点可能带来:
· 更合理的加工节拍;
· 更稳定的切屑控制;
· 较低的刀具消耗;
· 更有竞争力的机加工成品价格。
但加工优势不是无条件的。碳化物、硬度波动、表层组织和刀具参数,都可能影响实际结果。
ADI及特殊高硬度牌号也不能直接套用普通球墨铸铁的加工结论。比较加工成本时,应结合实际牌号、硬度范围和工序要求。
球墨铸铁通常比钢具有更好的减振能力,有利于衰减机械振动。在部分设备中,这可能改善运行平稳性及噪声表现。
不过,整机效果还取决于结构、连接方式和激振源,不能仅凭材料名称承诺固定的降噪幅度。
球墨铸铁的密度通常也低于钢,因此相同体积的零件通常更轻。
最终能否减重,则需要结合刚度和结构设计判断。如果为了控制变形而增加壁厚,密度优势不一定能完整转化为成品重量优势。
“球墨铸铁一定比铸钢耐磨”过于笼统。
在某些滑动摩擦工况下,石墨及适当的基体组织能够发挥有利作用。但磨粒磨损、冲击磨损和滑动磨损的机理不同,适合的材料也可能不同。
耐磨选材需要确认:
· 接触材料及其硬度;
· 是否存在砂粒或其他磨粒;
· 是否伴随冲击;
· 润滑条件;
· 工作载荷和相对运动速度。
普通球墨铸铁不能默认优于专门设计的耐磨铸钢,单一硬度指标也不足以预测所有磨损工况下的寿命。
普通球墨铸铁和普通碳素铸钢在不少环境下都需要涂层或其他防腐措施。
腐蚀表现取决于介质成分、温度、流速、酸碱度和表面保护体系,不能简单判断哪一种材料在所有环境中都更耐腐蚀。
对于泵体、阀体及户外设备零件,应将材料与防护方案一起评估。普通球墨铸铁也不应与专门用于腐蚀环境的不锈铸钢作笼统比较。
如果零件需要与钢制框架或管路进行结构焊接,适合焊接的铸钢通常是更容易实施的方案。
球墨铸铁焊接可能产生硬脆组织、残余应力和裂纹,需要专门的焊材、预热及热控制措施,不能直接按普通钢件的方法处理。
铸钢也不意味着可以随意焊接。其焊接性仍受到碳当量、厚度和热处理状态等因素影响,焊补还可能受到产品规范和客户批准要求的限制。
当两种材料都满足使用要求时,球墨铸铁通常具有较好的综合制造经济性,尤其适用于结构复杂、需要后续机加工的铸件。
这种优势可能来自较低的温度需求、适合的补缩设计、良好的成形能力和加工表现。
不过,采购不应只比较“每公斤毛坯价格”。更有意义的是比较每件合格交付产品的总成本。
成本环节
应比较的内容
工装
模具、芯盒、加工夹具及其摊销
铸造
熔炼、浇注、浇冒口及工艺出品率
后处理
清理、热处理及表面处理
机加工
加工时间、刀具消耗及尺寸控制
质量
检验、废品、返工及追溯要求
交付
单件重量、包装、批量和运输
使用
使用寿命、维护及失效风险
例如,一个无需焊接、常温使用且加工面较多的机械支架,可能值得优先评估球墨铸铁。
相反,如果零件必须满足严苛的低温冲击或焊接要求,即使球墨铸铁毛坯更便宜,也未必能降低项目总成本。
因此,可靠的成本比较应基于同一功能要求、明确的图纸、相同批量和交付范围,而不是承诺固定的节省比例。如果替代材料需要修改结构,还应将重新设计和验证成本纳入比较。
以下类型通常值得开展球墨铸铁方案评估:
· 工业机械壳体与端盖;
· 农机支架及连接件;
· 轴承座、轮毂和部分传动零件;
· 适用温度、介质及压力等级下的泵体或阀体;
· 兼顾承载、复杂形状与机加工要求的OEM定制件。
这些是候选应用,而不是无条件替代清单。具体零件能否采用球墨铸铁,需要结合受力、环境和产品规范判断。
如果存在以下要求,应谨慎考虑材料替代:
· 严苛冲击或较高断裂韧性要求;
· 必须进行结构焊接;
· 特殊高温、低温或腐蚀介质;
· 产品规范或批准图纸明确指定铸钢;
· 重新设计、验证和认证成本超过材料替代收益。
承认这些边界,有助于把球墨铸铁用在真正适合的地方,而不是为了降低毛坯价格牺牲使用可靠性。
建议准备原材料牌号、二维图纸、三维模型,以及以下信息:
1. 载荷条件: 静载、冲击和循环载荷。
2. 服役环境: 工作温度及接触介质。
3. 尺寸要求: 关键壁厚、公差和配合。
4. 工艺要求: 焊接、热处理及表面处理。
5. 合规要求: 适用产品规范及客户批准流程。
6. 验证方案: 样件试验、检验项目及验收标准。
对于来样定制,样件能够帮助确认形状和部分材料特征,但不能独立还原原设计载荷、标准要求和安全系数。
涉及关键承载功能时,仍需补充工程资料。材料变更也应获得客户或设计责任方批准,而不能仅凭样件外形和硬度决定。
铸钢与球墨铸铁的核心区别,是成分与显微组织不同,由此带来了力学性能和制造特性的差异。 球墨铸铁中的球状石墨使其能够在承载能力、铸造性能、加工性和减振性能之间取得良好平衡;适当牌号的铸钢则通常在严苛韧性要求、结构焊接及部分特殊工况下更有优势。
对于许多无需结构焊接、在常规环境下使用的机械零件,只要强度、刚度、疲劳和相关验收要求得到满足,球墨铸铁往往是兼顾性能与综合制造成本的优先评估方案。 选择铸钢还是球墨铸铁,不应只看材料名称、单项强度或每公斤价格,而应比较最终合格零件的性能、可制造性和使用成本。
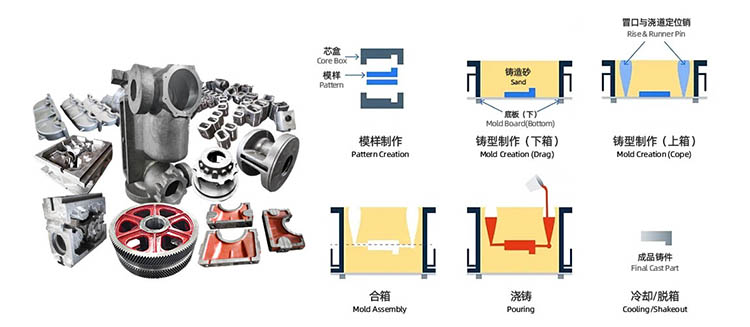
我们专注于灰铸铁件与球墨铸铁件的来图、来样定制。如果你正在开发新零件,或评估现有铸钢件的替代方案,欢迎提供图纸或样件、目标牌号、采购数量及使用工况,以便进一步讨论铸造可行性、加工要求和适合项目的材料方案。
A1:不能一概而论。某些球墨铸铁牌号与常用碳素铸钢具有相近抗拉强度,并具有更高的最低屈服强度要求;高强度合金铸钢则可能达到更高性能。应比较具体牌号、壁厚和供货状态。
A2:不是。球状石墨相对于片状石墨降低了应力集中,使球墨铸铁通常具有更好的延性和韧性。不过,严苛冲击或断裂韧性工况仍需单独验证。
A3:较低的温度需求、适合复杂结构的铸造性能,以及常规牌号良好的加工性,都可能降低合格成品成本。实际差价取决于结构、批量、热处理和检验要求。
A4:不能默认可以。强度、刚度、疲劳、冲击、温度及产品规范都需要核实。即使零件形状不变,材料变更也需要经过相应的工程审查和批准。
A5:相同体积下,球墨铸铁通常更轻,但相同功能下未必如此。如果为了满足刚度要求需要增加截面或壁厚,最终减重效果就会受到影响。
上一篇:已经没有了
下一篇:复合井盖和球墨铸铁井盖选哪个好?
